Elektrik müqaviməti qaynaqlı boru necə hazırlanır?
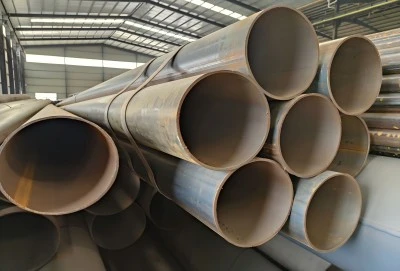
Elektrik müqavimətli qaynaqlı (ERW) boru neft və qazdan tikinti və infrastruktur sahələrinə qədər müxtəlif sahələrdə təməl daşına çevrilib. Onun populyarlığı möhkəmliyi, davamlılığı və səmərəliliyi ilə bağlıdır. Bəs bu vacib boruların necə hazırlandığını heç düşünmüsünüzmü? Gəlin ERW boru istehsalının maraqlı dünyasına baş vuraq, xammalın hazırlanmasından son məhsula qədər prosesin hər mərhələsini araşdıraq.
|
|
|
Xammalın hazırlanması və formalaşdırılması
Elektrik müqavimətli qaynaqlı borunun səyahəti yüksək keyfiyyətli poladdan başlayır. İstehsalçılar adətən əsas xammal kimi isti yayılmış polad rulonlardan istifadə edirlər. Bu rulonlar kimyəvi tərkib, mexaniki xüsusiyyətlər və ölçü tələbləri kimi amillər də daxil olmaqla, son məhsulun istənilən spesifikasiyalarına əsasən diqqətlə seçilir.
İstehsal prosesində ilk addım polad təbəqəni açmaq və onu bir sıra rulonlardan keçirtməkdir. Düzləşdirmə və ya düzləşdirmə kimi tanınan bu proses polad təbəqənin mükəmməl düz olmasını və bükülmədən hər hansı qalıq əyrilikdən azad olmasını təmin edir. Bu, sonrakı formalaşma mərhələləri üçün çox vacibdir və nəticədə qaynaqlanmış tikişin keyfiyyətinə təsir göstərir.
Düzləşdirildikdən sonra polad təbəqə bir sıra formalaşdırma rulonlarından keçir. Bu rulonlar təbəqəni tədricən silindrik formaya bükür və "açıq tikiş borusu" kimi tanınan bir şey yaradır. Vərəqin kənarları qaynaq prosesinə hazırlamaq üçün diqqətlə hizalanır. Bu formalaşdırma mərhələsinin dəqiqliyi çox vacibdir, çünki o, qaynağın keyfiyyətinə və hazır borunun ümumi struktur bütövlüyünə birbaşa təsir göstərir.
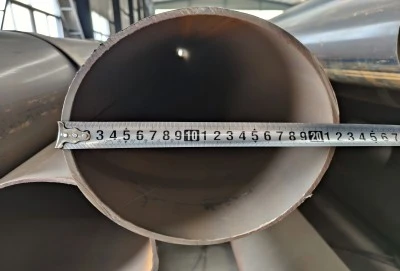
Maraqlıdır ki, borunun diametri bu mərhələdə formalaşma rulonlarını tənzimləməklə müəyyən edilir. Bu çeviklik istehsalçılara eyni istehsal xəttindən istifadə edərək müxtəlif ölçülü borular istehsal etməyə imkan verir və ERW boru istehsalını çox yönlü və səmərəli prosesə çevirir.
Qaynaq və ölçülər
Elektrik müqavimətli qaynaqlı boru istehsalının əsasını qaynaq prosesində görürük. Adından da göründüyü kimi, elektrik müqavimətli qaynaq üsulu ilə formalaşmış polad təbəqənin kənarlarını birləşdirmək mümkündür. Bu proses, polad təbəqənin kənarlarında istilik yaratmaq, onları effektiv şəkildə əritmək və birləşdirmək üçün elektrik müqaviməti prinsipindən istifadə edir.
ERW-də kontakt təkərlər və ya sürüşmə kontaktları vasitəsilə poladın kənarlarına yüksək tezlikli elektrik cərəyanı tətbiq olunur. Poladın bu cərəyana müqaviməti intensiv, lokallaşdırılmış istilik yaradır. Eyni zamanda, qızdırılan kənarları bir-birinə sıxmaq üçün təzyiq tətbiq olunur, bir döymə qaynağı yaradır. Bu proses boru istehsal xətti boyunca hərəkət edərkən davamlı olaraq baş verir və borunun bütün uzunluğu boyunca ardıcıl, uzununa qaynaq yaradır.
ERW-nin əsas üstünlüklərindən biri əlavə doldurucu material tələb etməməsidir. Qaynaq sırf ana metaldan əmələ gəlir ki, bu da bəzi digər qaynaq üsulları ilə müqayisədə daha güclü birləşmə ilə nəticələnə bilər. ERW prosesinin sürəti onun boru istehsalında səmərəliliyinə və qənaətcilliyinə də kömək edir.
Qaynaqdan sonra boru ölçü rulonlarından keçir. Bu rulonlar borunun diametrini və yuvarlaqlığını dəqiq tənzimləyir, onun tələb olunan spesifikasiyalara cavab verməsini təmin edir. Ölçülərin ölçülməsi prosesi həm də formalaşdırma və qaynaq mərhələlərində yarana biləcək hər hansı daxili gərginliyi aradan qaldırmağa kömək edir və hazır məhsulun ümumi keyfiyyətinə və etibarlılığına kömək edir.
Keyfiyyətə Nəzarət və Post-Emal
Keyfiyyətə nəzarət ERW boru istehsalının mühüm aspektidir. İstehsal prosesi boyunca borunun bütün tələb olunan standartlara və spesifikasiyalara cavab verməsini təmin etmək üçün müxtəlif yoxlamalar və sınaqlar aparılır.
Keyfiyyətə nəzarətin əsas tədbirlərindən biri qaynaq tikişinin dağıdıcı yoxlanmasıdır (NDT). Bu, adətən, boruya zərər vermədən qaynaqdakı hər hansı qüsurları və ya uyğunsuzluqları aşkar edə bilən ultrasəs və ya burulğan cərəyanı testini əhatə edir. Bu testlər tez-tez boru istehsal edilərkən real vaxt rejimində həyata keçirilir və hər hansı bir problem aşkar edildikdə dərhal düzəldici tədbirlər görməyə imkan verir.
Hidrostatik sınaq digər vacib keyfiyyətə nəzarət tədbiridir. Bu sınaqda elektrik müqavimətli qaynaqlanmış boru su ilə doldurulur və nəzərdə tutulmuş işləmə təzyiqindən yuxarı bir səviyyəyə qədər təzyiq altında saxlanılır. Bu sınaq boru gövdəsində və ya qaynaq tikişində hər hansı bir sızma və ya zəiflik olub olmadığını yoxlayır.
Emaldan sonrakı mərhələlər borunun mexaniki xüsusiyyətlərini artırmaq və ya istehsal prosesindən hər hansı qalıq gərginliyi aradan qaldırmaq üçün istilik müalicəsini əhatə edə bilər. Boru, həmçinin düzlük tolerantlıqlarına cavab verməsini təmin etmək üçün düzəldilə bilər.
Nəhayət, boru lazımi uzunluğa kəsilir və borunun nəzərdə tutulan tətbiqindən asılı olaraq əyilmə və ya yivləmə kimi son bitirmə əməliyyatları həyata keçirilə bilər. Daha sonra hazır borular yoxlanılır, müvafiq standartlara uyğun olaraq markalanır və daşınmağa hazırlanır.
Longma Qrupu
Elektrik müqavimətli qaynaqlı boruların istehsalı, qabaqcıl texnologiyanı dəqiq mühəndisliklə birləşdirən mürəkkəb, lakin səmərəli bir prosesdir. Xammalın diqqətlə hazırlanmasından tutmuş yüksək texnologiyalı qaynaq prosesinə və ciddi keyfiyyətə nəzarət tədbirlərinə qədər hər bir addım ən yüksək keyfiyyət və performans standartlarına cavab verən borular istehsal etmək üçün hazırlanmışdır.
Longma Group Elektrik Müqavimətli Qaynaqlanmış Polad Boru, keyfiyyət və etibarlılığı təmin edən bir sıra sənaye standartlarına cavab vermək üçün istehsal olunur. API 5L, ASTM A53, ASTM A500, ASTM A252 və ASTM A795 standartlarına uyğun olaraq, bu borular neft, qaz və tikinti sənayesində müxtəlif tətbiqlər üçün nəzərdə tutulub və həm struktur, həm də təzyiqli boru kəmərləri ehtiyacları üçün etibarlı bir həll təqdim edir. Elektrik müqavimətli qaynaqlanmış boru istehsalçılarını seçirsinizsə, LONGMA GROUP ilə info@longma-group.com ünvanı vasitəsilə əlaqə saxlaya bilərsiniz.